-
이메일
mingsheng2020@qq.com
- 전화
-
주소
양산
제품 카테고리
Liangshan Mingsheng Second hand Equipment Purchase and Sales Department
개요
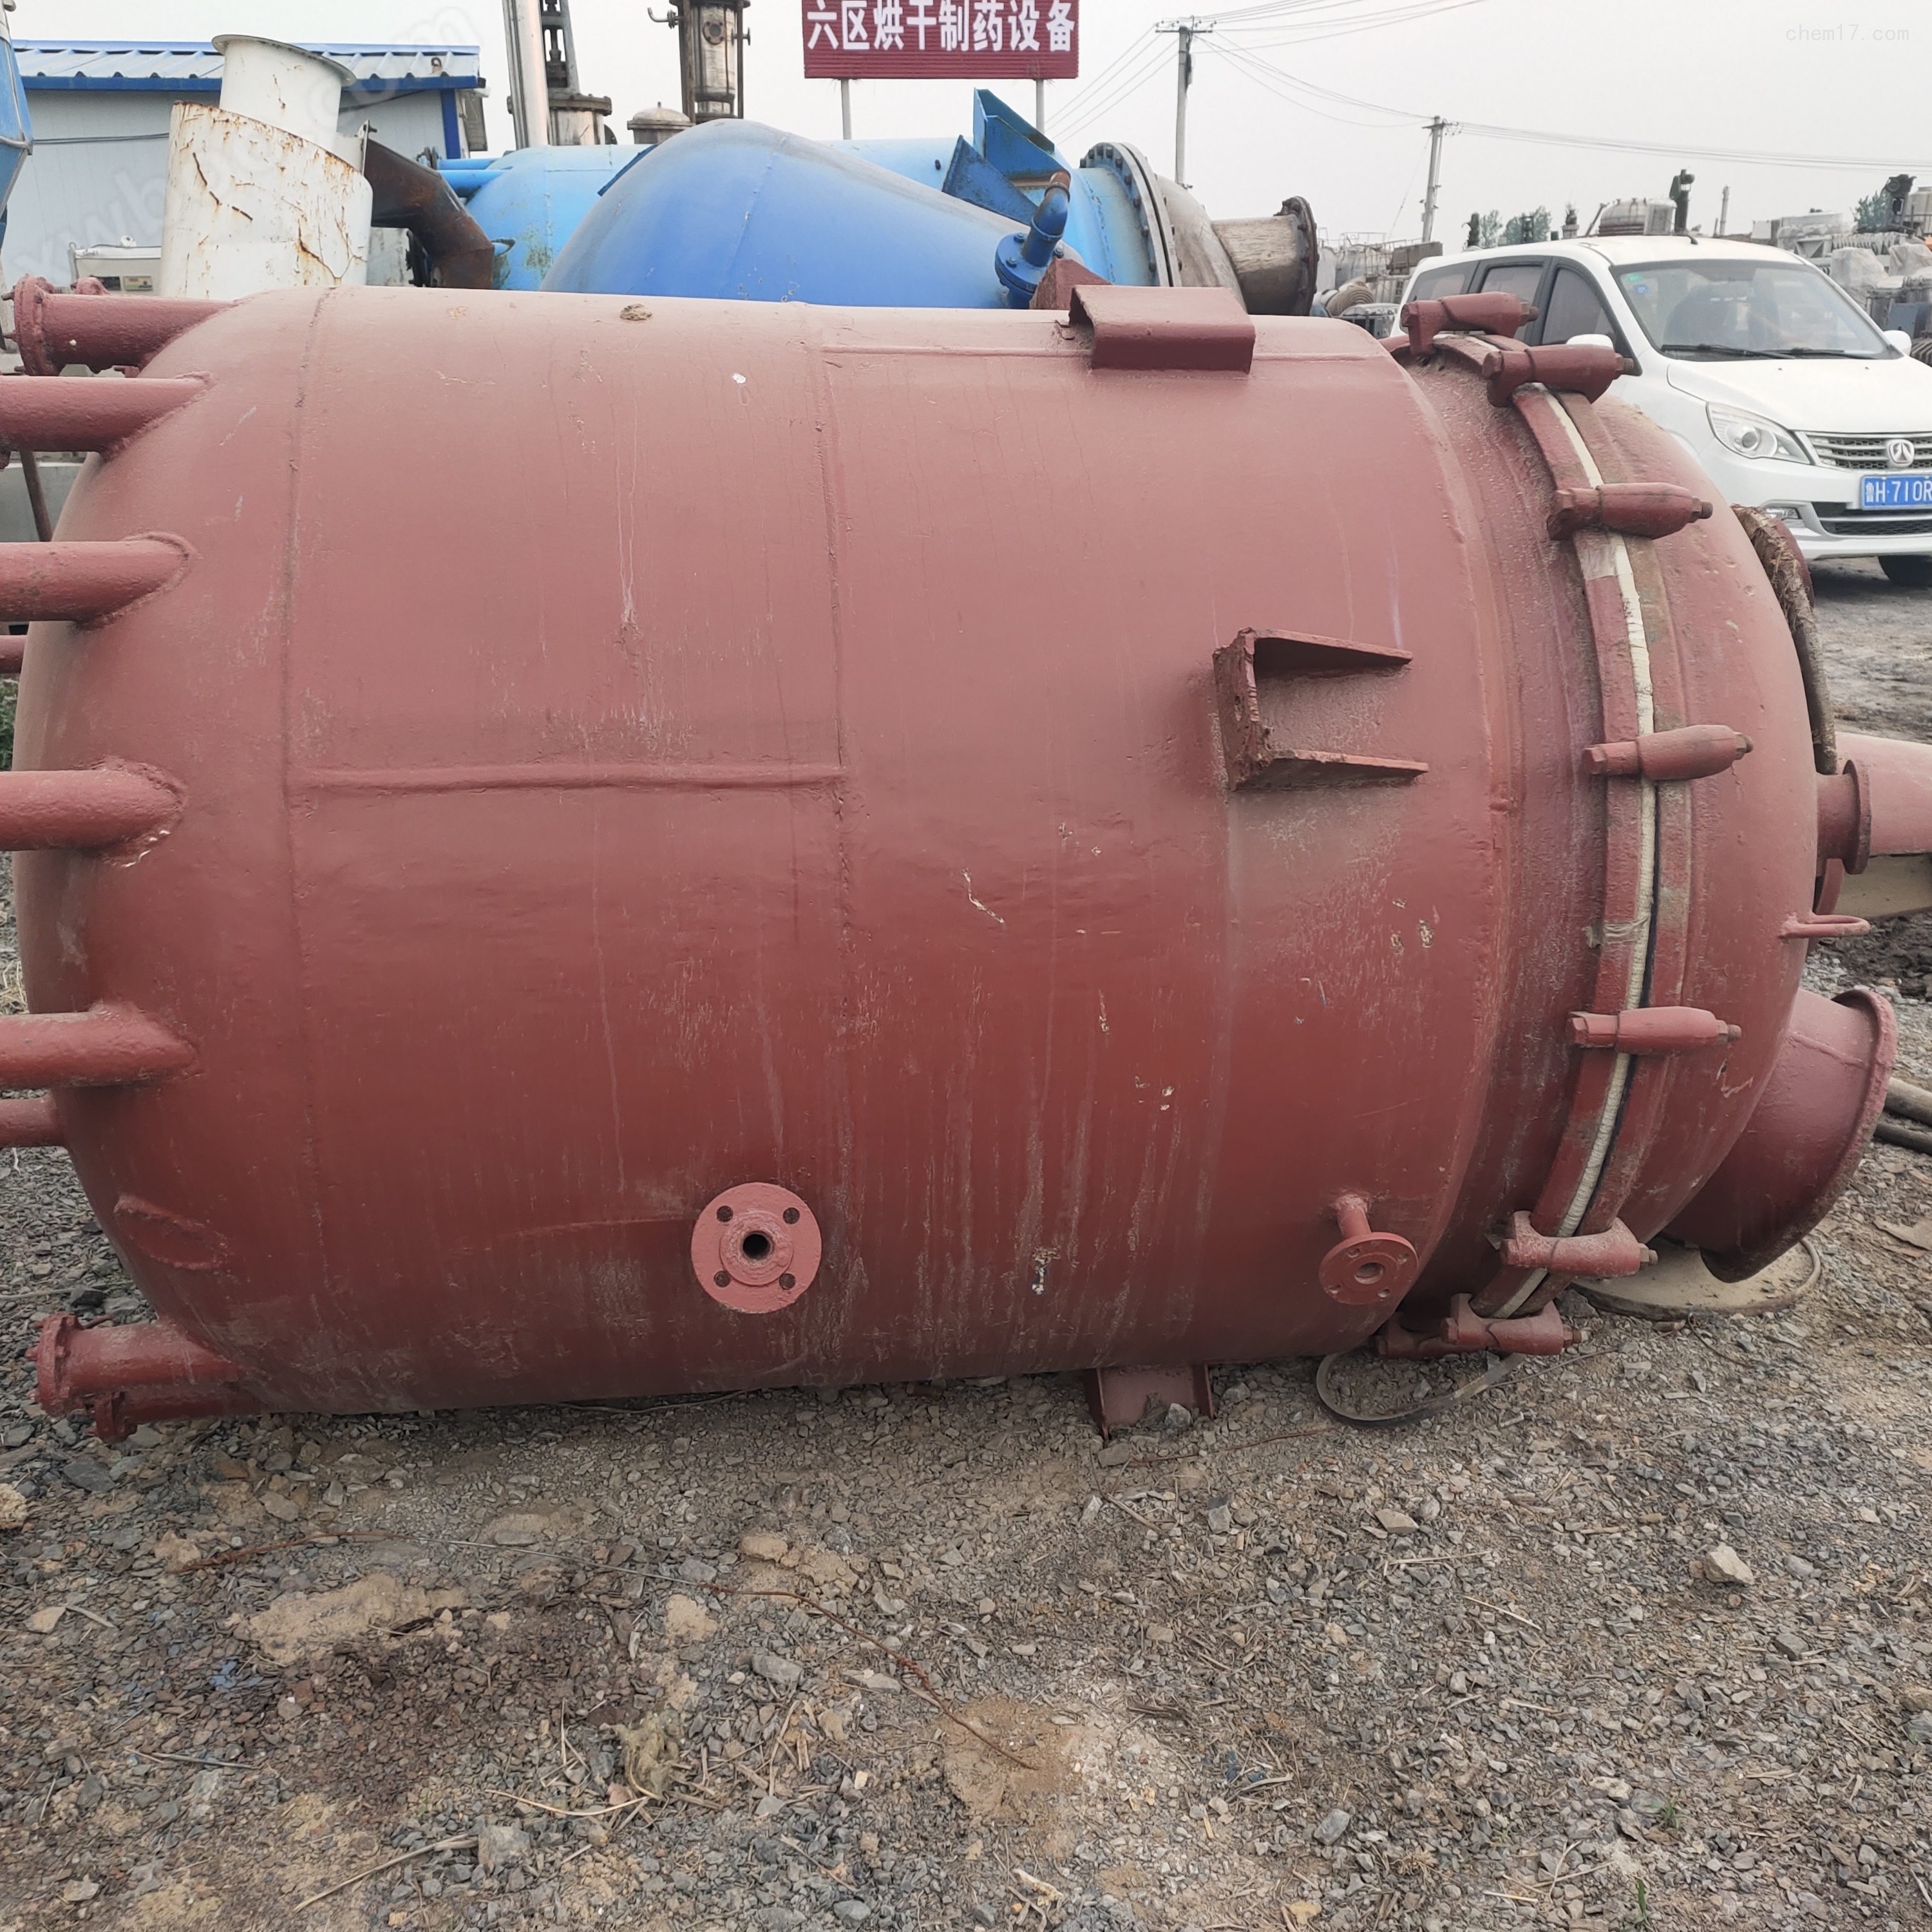
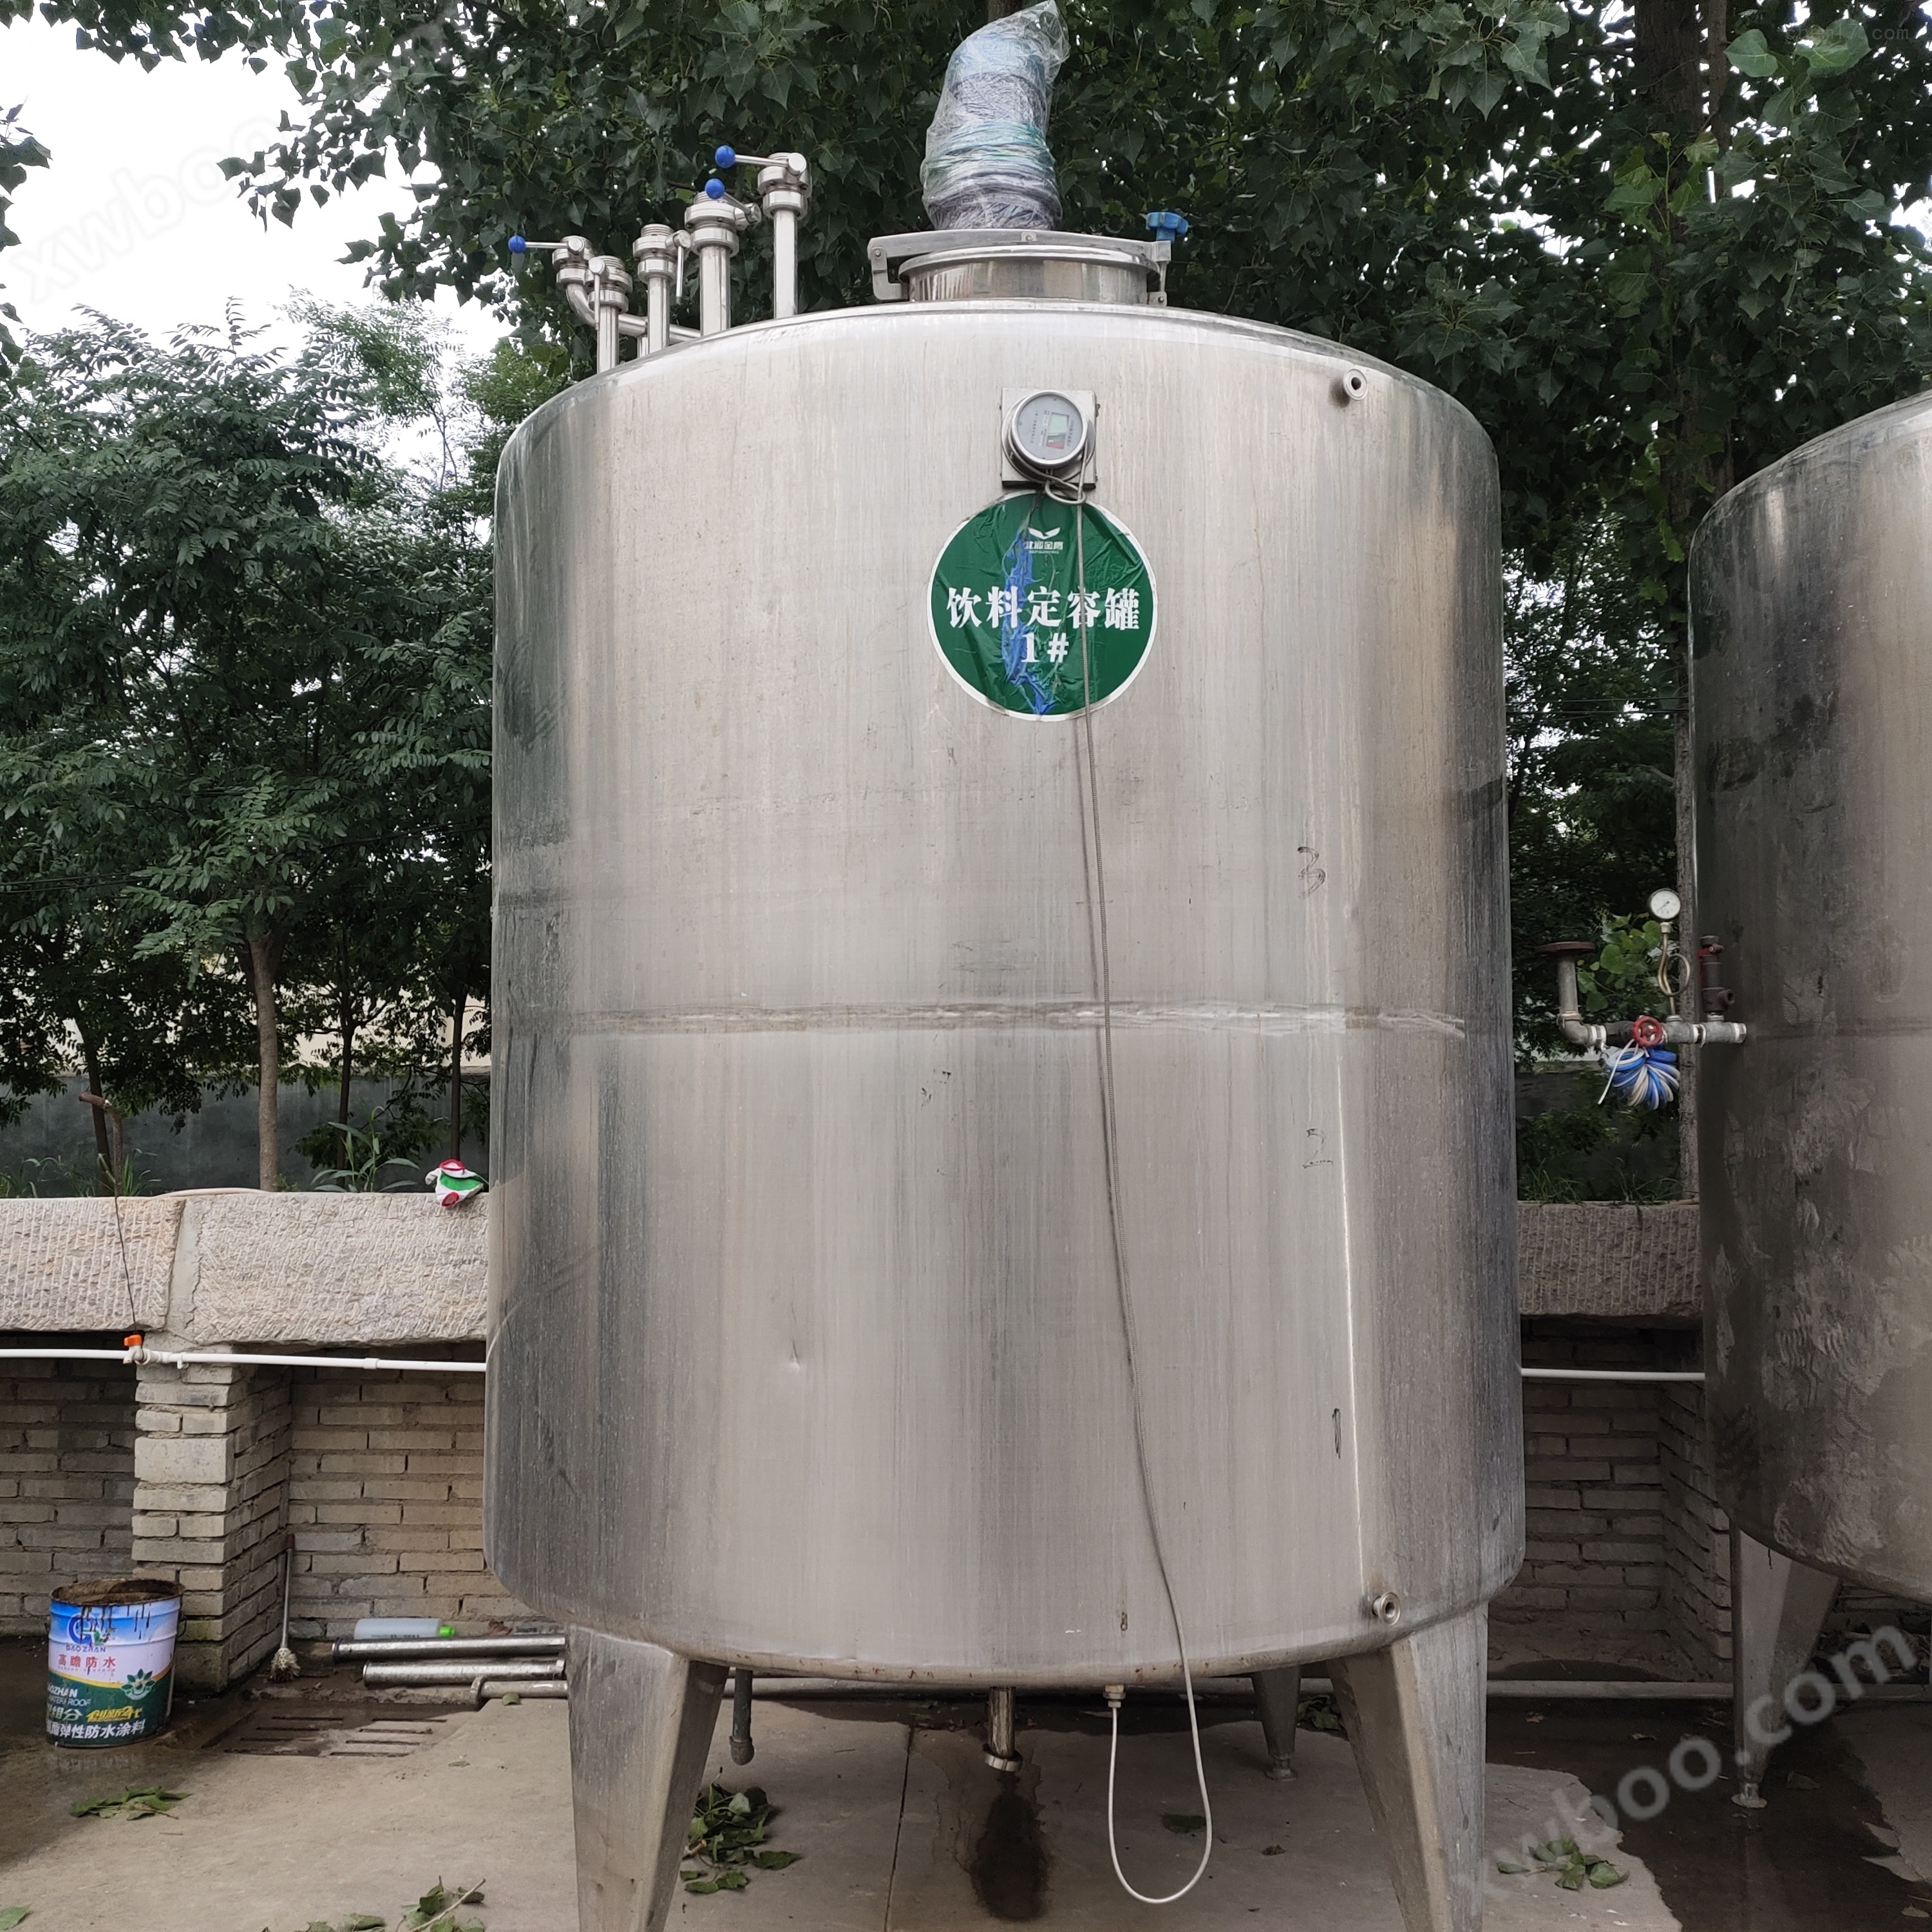
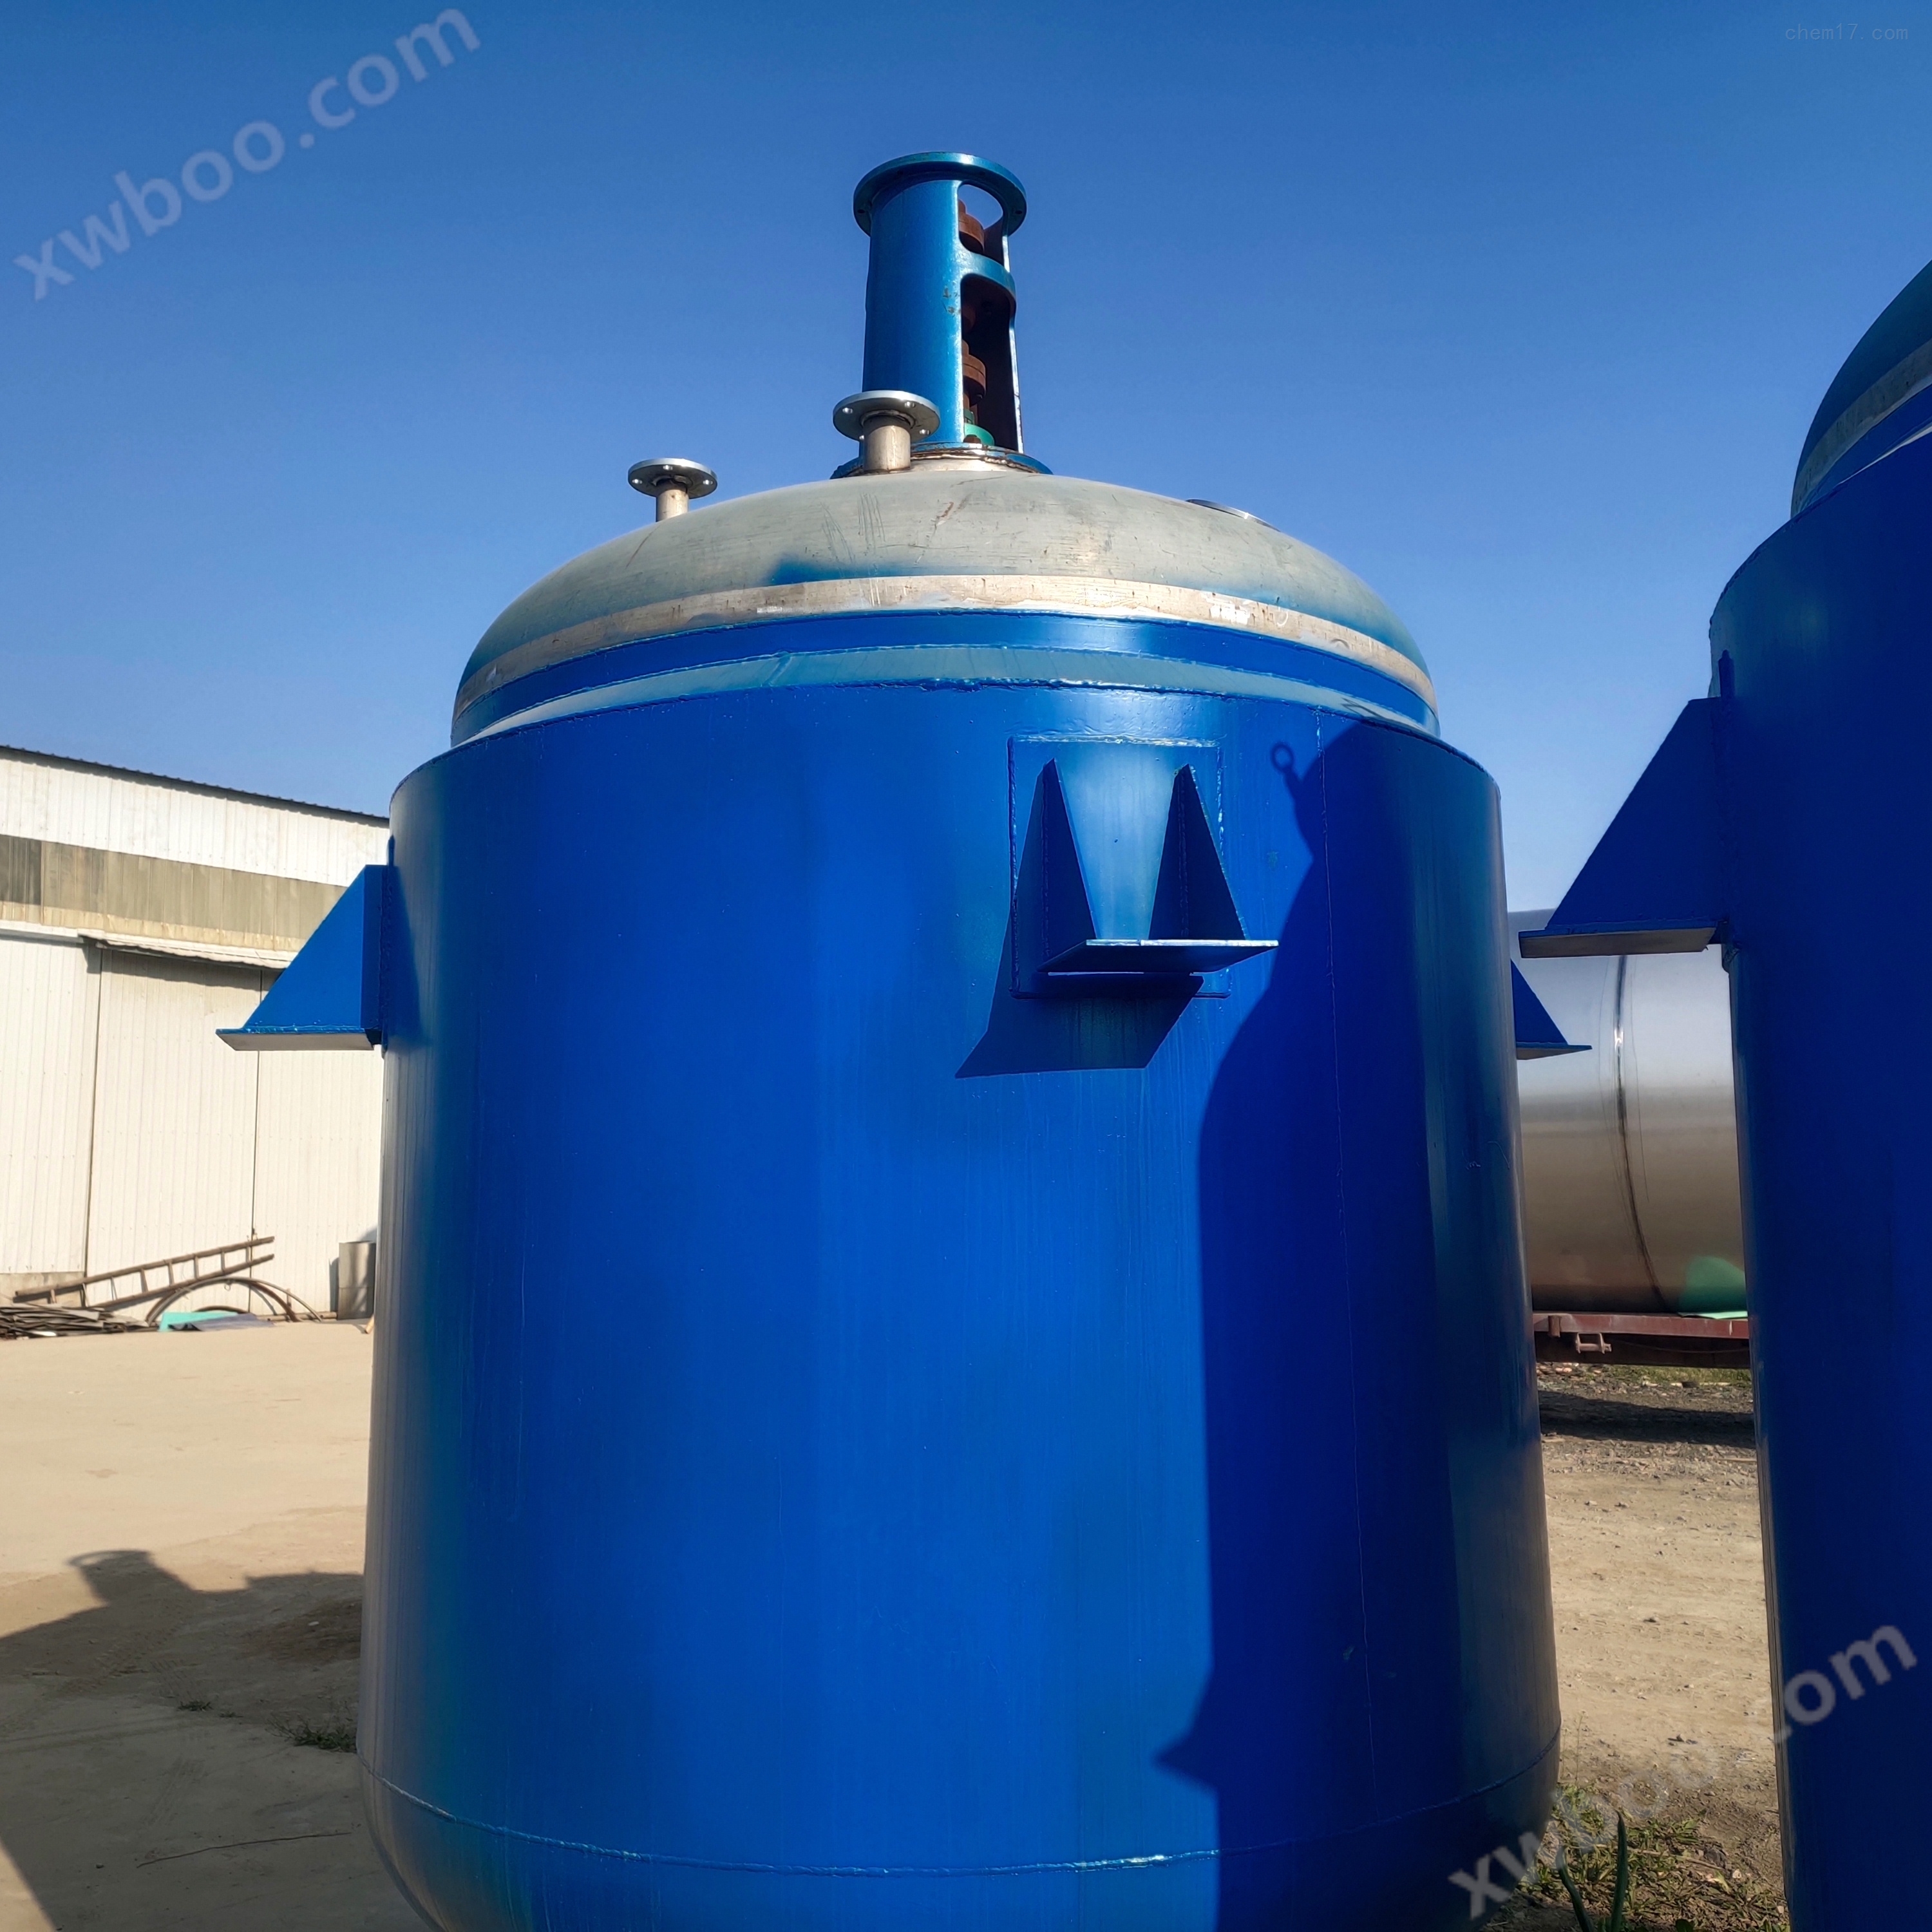
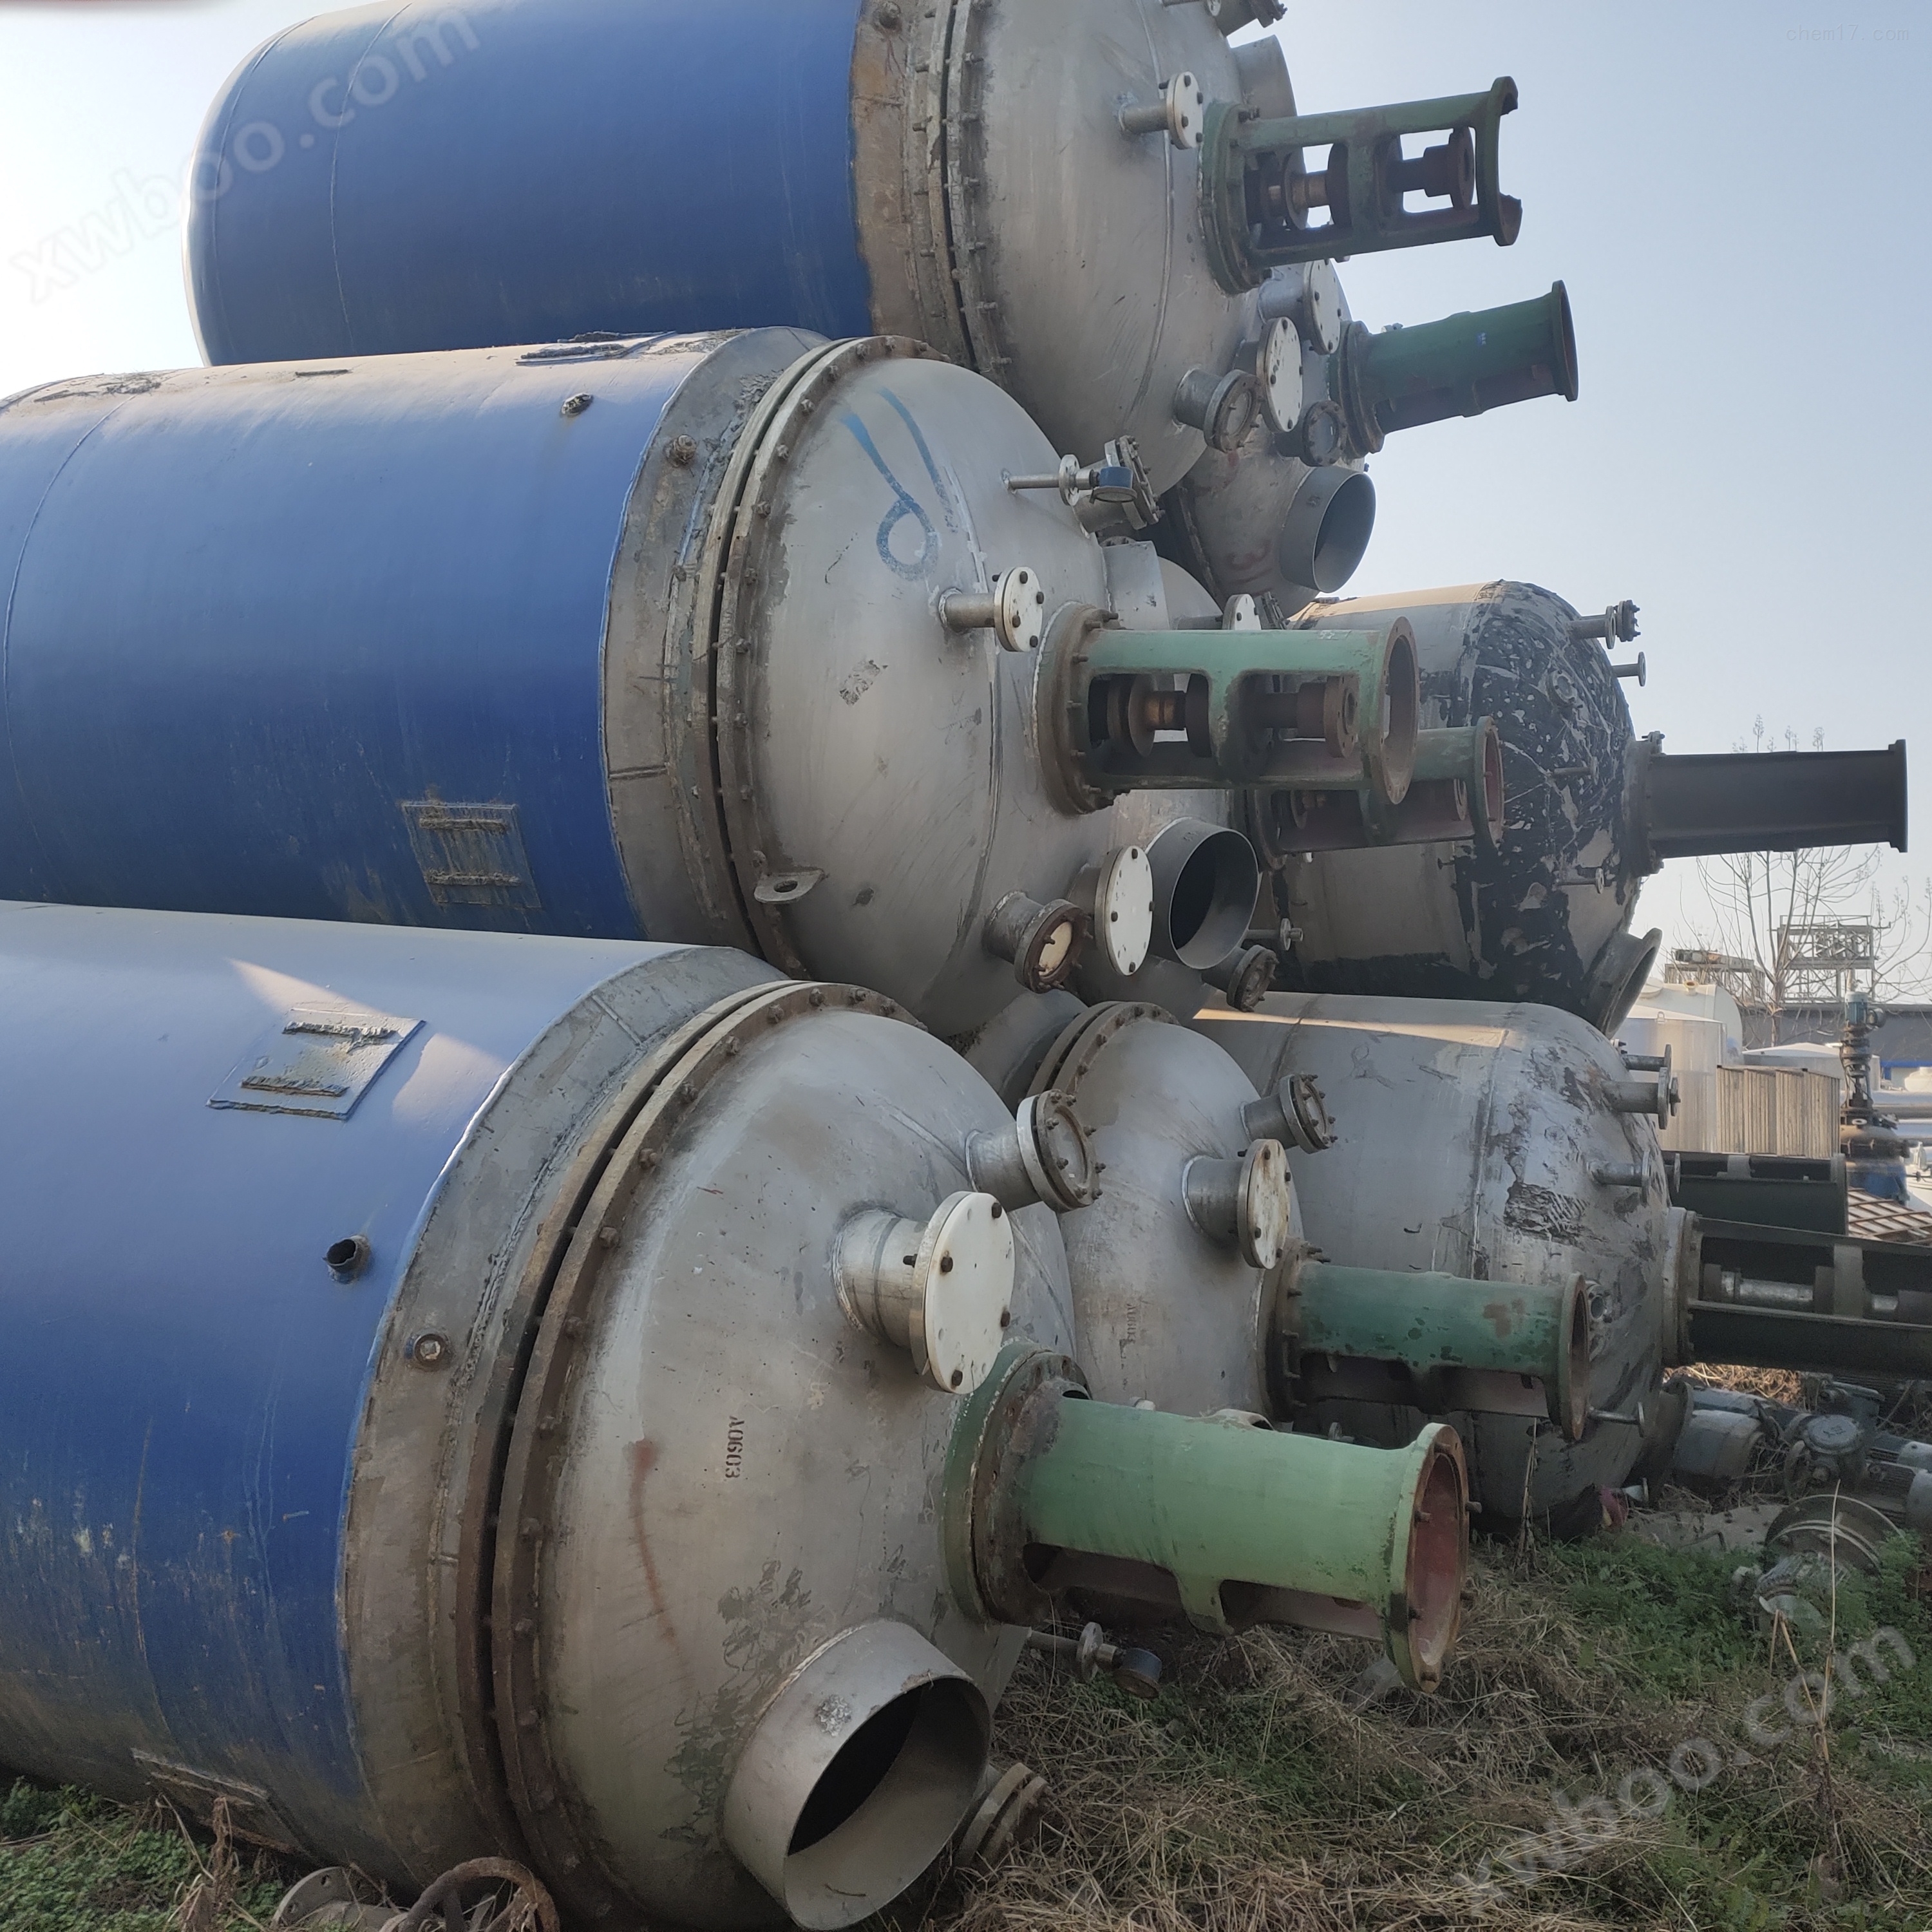
회사 경영 반응 솥 * 스테인리스강 에나멜 중고 에나멜 반응 솥 중고 스테인리스강 반응 솥 중고 전기 가열 반응 솥 중고 전기 가열 스테인리스강 반응 솥 중고 스테인리스강 응축기 중고 스테인리스강 저장 탱크 중고 원심 분리기 중고 압력 여과기 중고 믹서 탱크 중고 화학 공업 설비 중고 음료수 설비 중고 제품 설비
제품 정보
반응기 * 스테인리스 스틸 에나멜
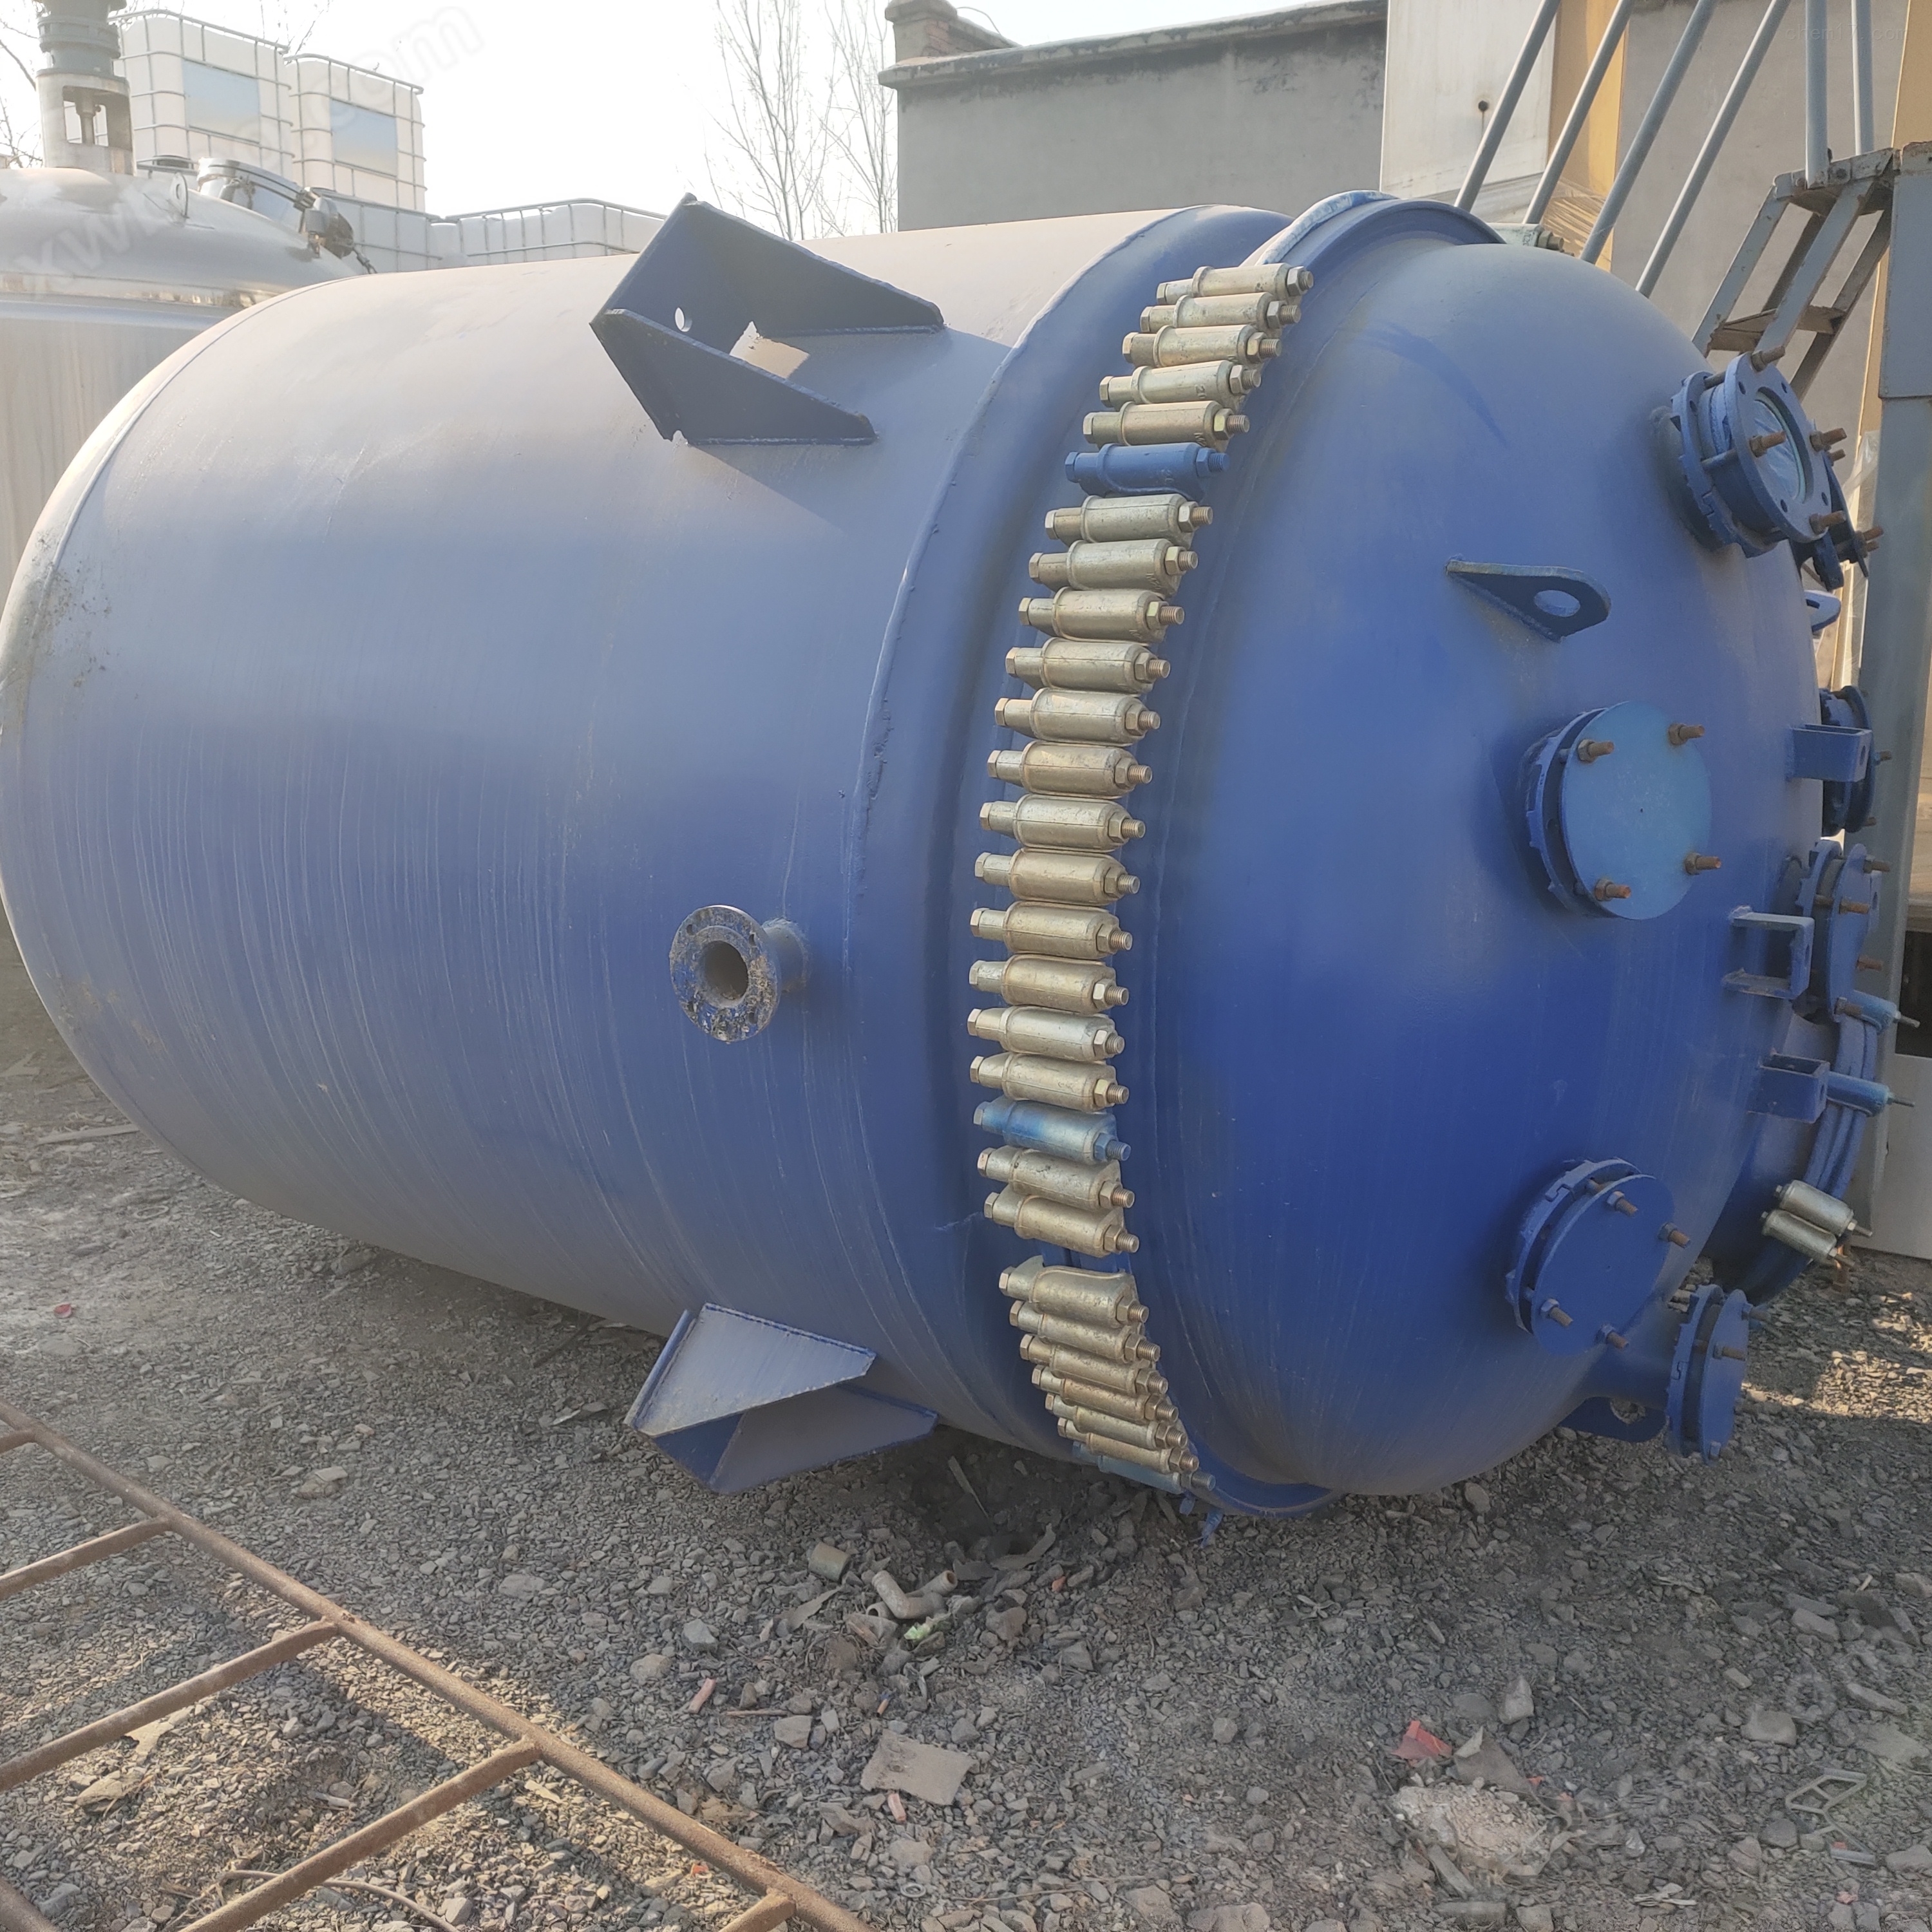
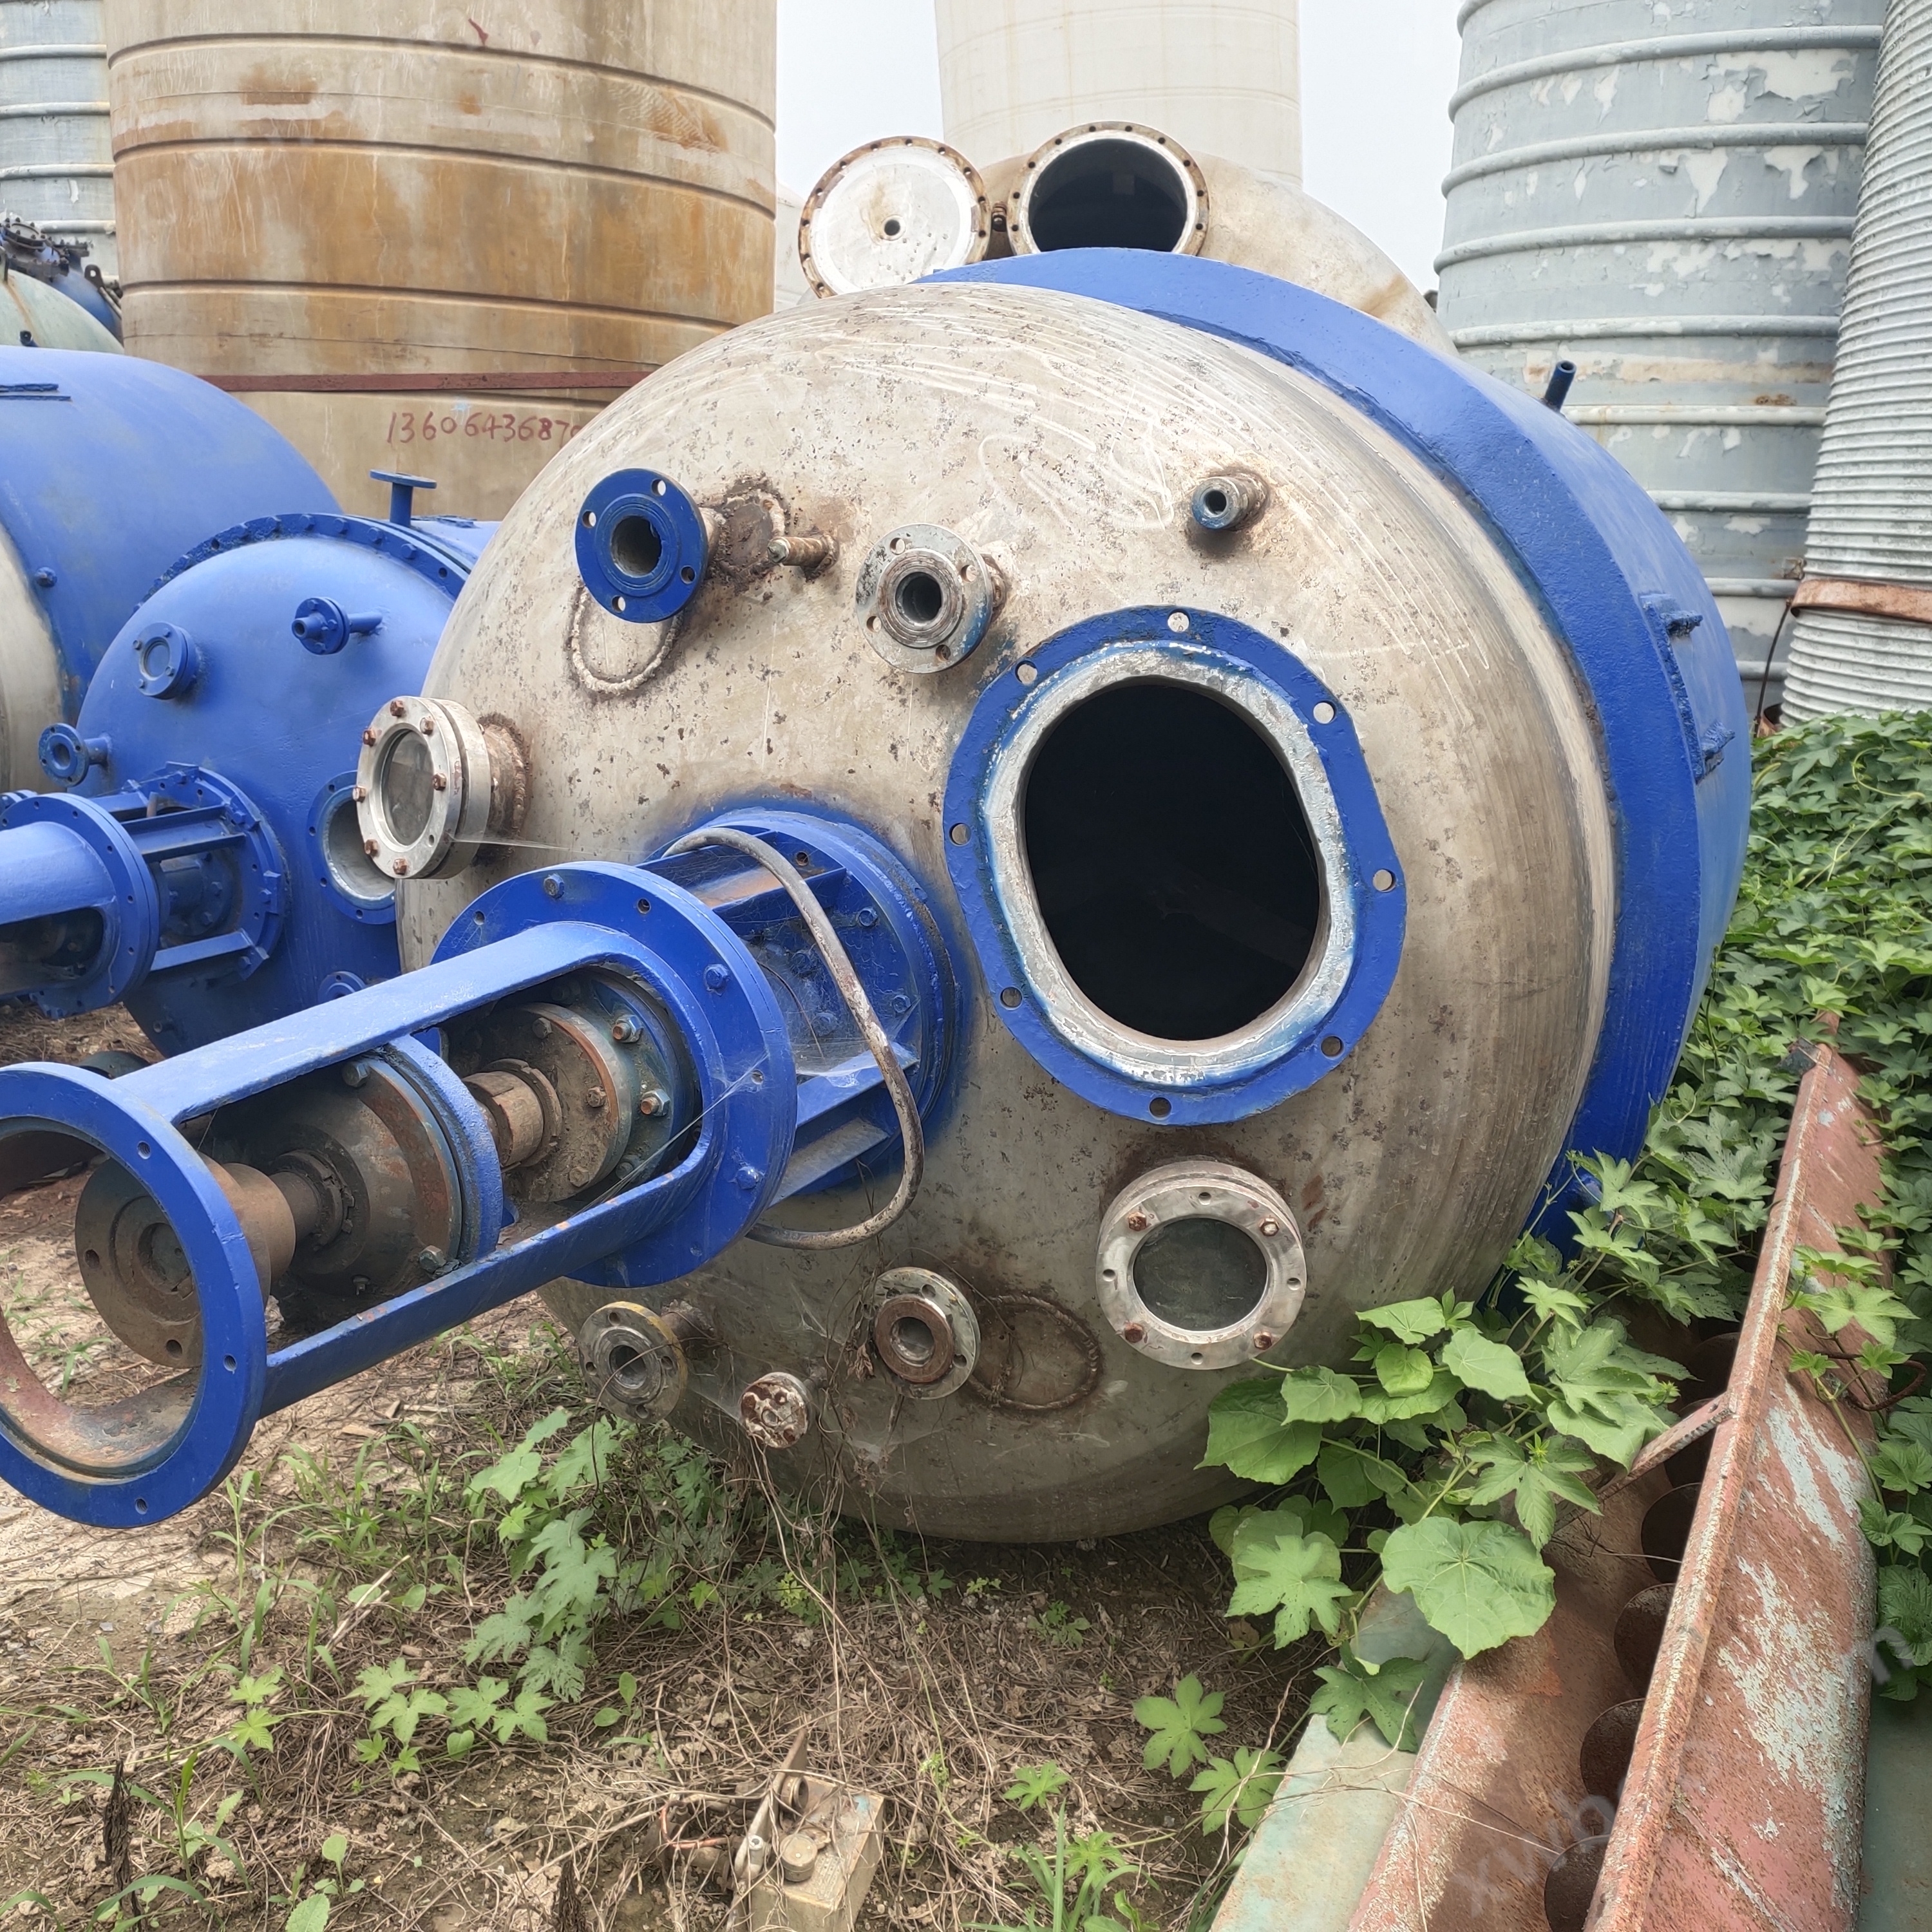
에나멜반응솥은 높은 이산화규소를 함유한 유리를 강철용기의 내면에 받쳐 고온의 화상을 거쳐 금속표면에 단단히 밀착되여 복합재료제품으로 된다.그래서, 그것은 유리의 안정성과 금속 강도의 이중 장점을 가지고 있으며, 우수한 내부식 설비이다
개요
에나멜반응솥은 분리식과 폐식 두 가지 구조로 개식은 체덮개로 분리되고 중간에 매트와 카드로 연결되며 일반적으로 용적이 5000L 이하이다.폐식은 체개일체로 일반적으로 용적이 5000L 이상이다.이 두 가지 구조는 각각 장점이 있어 개폐식 해체가 비교적 편리하다. 만약 탱크 뚜껑의 파이프에 문제가 생기면 분해하여 단독으로 수리하기 쉽고 폐식은 밀봉 성능이 좋다.일반적으로 오픈 구조에는 플랫 용접 도킹 플랜지 연결과 플랫 덮개 두 가지가 있습니다.
에나멜 반응솥 유지 보수
(1) 매 반(항상) 에나멜 반응 솥의 부내 및 집게 조작 압력, 온도, 진공도 등이 설비가 허가한 안전 조작 범위 내에 있는지 순회 검사하고 (특히 반응 솥 집게의 사용 압력은 과압을 허용하지 않는다), 휘저어 회전할 때 항상 설비의 운행 소리에 관심을 가져야 하며, 부내 온도계 집게 튜브와 휘저는 이상 유무에 주의해야 한다.
(2) 설비조작공 및 수리공은 설비를 검사할 때 보고, 만지고, 듣는 수단을 활용하여 외모를 보고, 온도를 만지고, 소리를 듣고, 설비의 운행이 정상인지 판단하며, 잠재적 위험이 있으면 즉시 보고해야 한다.
(3) 에나멜반응솥 정기유지보수
① 에나멜반응솥의 유지보수주기규정에 따라 매년 두차례의 유지보수를 배치하며 시간은 일반적으로 음력설전후와 대수리기간으로 정한다.
② 매년 설을 전후하여 에나멜반응솥의 온도계 튜브 및 흡기관만 분해하여 검사한다.
③ 매년 대수리 기간에 온도계 튜브 및 흡기관을 검사하는 것 외에 반드시 믹서 펄프, 부내벽 에나멜 검사, 반응 부뚜막 시압, 감속기 환유, 반응 부뚜막 외부 방부, 보온 보냉 검사를 완성해야 한다.


설치 작업
1. 고압솥은 실내에 두어야 한다.여러 대의 고압솥을 장착할 때는 분리해서 놓아야 한다.각 작업실은 실외 또는 통로로 직접 통하는 출구가 있어야 하며, 설비 지점의 통풍이 양호하도록 보장해야 한다.
2. 솥뚜껑을 설치할 때, 솥의 몸체 솥뚜껑 사이의 밀봉면이 서로 부딪치는 것을 방지해야 한다.솥뚜껑을 고정된 위치에 따라 조심스럽게 부체 위에 놓고 메인 너트를 조일 때는 반드시 대각, 대칭으로 여러 번 나누어 점차 조여야 한다.밀봉 효과가 좋으려면 솥뚜껑이 한쪽으로 기울어지는 것을 허용하지 않고 힘을 골고루 주어야 한다.
3. 양반 너트 연결 부위, 양반 너트만 회전할 수 있으며, 두 원호의 촘촘한 표지는 상대적으로 회전할 수 없으며, 모든 너트 무늬 연결 부품은 조립할 때 윤활유를 발라야 한다.
4. 바늘형 밸브 계선 밀봉, 밸브 바늘을 가볍게 돌리고 표지를 단단히 누르기만 하면 좋은 밀봉 효과를 얻을 수 있다.
5. 손으로 솥의 회전체를 움직여 작동이 유연한지 검사한다.
6. 컨트롤러는 조작대에 평평하게 놓아야 하며, 그 작업 환경 온도는 10-40 ℃ 이고, 상대 습도는 85% 미만이며, 주변 매체에는 전도성 먼지 이집트 부식성 기체가 함유되어 있지 않다.
7. 패널과 뒷판의 가동 부품과 고정 접점이 정상적인지 검사하고 뚜껑을 열고 플러그 접촉이 느슨한지, 운송과 보관 부실로 인한 손상이나 녹이 있는지 검사한다.
8. 컨트롤러는 안정적으로 접지해야 한다.
9, 전원 코드, 컨트롤러와 솥 사이의 전기 난로 라인, 전기 기계 라인 및 온도 센서 및 속도 측정기 도선을 포함한 모든 도선을 연결하십시오.
10. 패널의"전원"공기 총 스위치를 닫고 디지털 시계가 표시되어야 한다.
11. 수치표에 각종 매개 변수 (예를 들면 상한경보온도, 작업온도 등) 를 설정한 후"가열"개폐기를 누르면 전기난로가 연결되고 동시에"가열"개폐기의 표시등이 켜진다."압력조절" 다이얼을 조절하면 전기난로의 가열전력을 조절할수 있다.
12,"교반" 스위치를 누르고, 교반 모터에 전원이 들어오고, 동시에"교반"개폐기의 표시등이 켜지고, 천천히 회전하여"속도 조절"코너를 돌려, 모터가 천천히 돌아가게 하고, 모터가 정전인지 여부를 관찰하고, 오류가 없을 때, 정지하면 벨트를 걸고, 다시 작동한다.
13. 조작이 끝난 후, 자연 냉각, 통수 냉각 또는 지지대 상공에 놓고 냉각할 수 있다.온도가 내려간 후, 다시 부안 벨트 압력 기체를 방출하여 압력을 상압 (압력계 표시 0) 으로 낮추고, 다시 메인 너트를 대칭 균등 회전시키고, 다시 메인 너트를 제거한 후 조심스럽게 부뚜막을 제거하여 지지대 위에 놓는다.
14. 매번 조작이 완료될 때마다 솥의 몸체, 솥뚜껑의 잔류물을 제거해야 한다.주밀봉은 자주 세척하고 깨끗하게 유지해야 하며 딱딱한 물건이나 표면의 거친 물건으로 닦는 것을 허용하지 않는다.
반응기 * 스테인리스 스틸 에나멜
(1) 장치지: 반응솥은 방폭요구에 부합되는 고압조작실내에 설치해야 하며 여러 대의 반응솥을 장착할 때 분리하여 배치하고 매 2대 사이에 안전한 방폭벽을 응용하여 분리해야 하며 매 조작실은 모두 실외로 통하는 통로와 출구가 있어야 하며 폭발하기 쉬운 매개질이 존재할 때 설비의 통풍이 양호해야 한다.
(2) 포장을 연 후 설비의 손상 여부를 검사하고 설비 모델에 따라 구조도에 따라 설비를 설치하며 조립된 예비 부품은 포장표에 따라 검사한다.가열 방식이 열전도유 전기가열일 경우 사용 온도에 따라 해당 모델의 열전도유 (주의: 열전도유는 수분을 함유할 수 없음) 를 구입하여 첨가하고, 첨가 시 클립 상부의 주유구를 열고 클립 중상부의 유위구를 엽니다.주유구를 통해 안으로 주유하고, 유위구에서 기름이 흐를 때를 기다리면 된다;후에 유위구를 비틀어 죽이고, 주유구를 비틀어 압력이 생기지 않도록 하지 마라.
(3) 부체, 부뚜막의 설치 및 밀봉: 부체와 부뚜막은 패드나 원추면으로 원호면의 선과 접촉하여 주나사를 조여 서로 꽉 눌러 좋은 밀봉효과를 얻는다.너트를 조일 때는 반드시 대각대칭으로 여러 차례 점차 힘을 가하여 조여야 하며, 힘이 균일하여 솥뚜껑이 한쪽으로 기울어지는 것을 허용하지 않아 좋은 밀봉 효과를 얻을 수 있다.메인 너트를 조일 때는 표지가 짜이거나 과부하가 마모되는 것을 방지하기 위해 규정된 조임 모멘트 40~120N.M 범위를 초과해서는 안 된다.밀봉면에 대해서는 특별히 애호하고 매번 설치하기전에 비교적 부드러운 종이나 천으로 상하밀표지를 깨끗하게 닦아야 하며 부체, 부뚜껑밀봉면에 흉터가 생기지 않도록 각별히 주의해야 한다.합리적으로 조작하면 만 번 이상 사용할 수 있다.밀봉면이 파괴된 후, 다시 가공하여 복원해야만 양호한 밀봉 성능에 도달할 수 있다.솥뚜껑을 분해할 때는 솥뚜껑을 위아래로 천천히 들어 올려 부체와 솥뚜껑 사이의 밀폐면이 서로 충돌하는 것을 방지해야 한다.만약 밀봉이 패드(테트라플루, 알루미늄 패드, 구리 패드, 석면 패드 등)로 밀봉된다면 메인 너트를 조임으로써 좋은 밀봉 효과를 얻을 수 있다.
(4) 밸브, 압력계, 안전밸브의 설치는 양반너트를 조임으로써 밀봉의 효과를 달성한다. 양끝을 연결하는 원호 밀봉면은 상대적으로 회전해서는 안 된다. 모든 나사 연결부품을 조립할 때 윤활제나 기름재료를 조화시킨 흑연을 발라 물어 죽지 않도록 해야 한다.밸브의 사용: 바늘형 밸브 계선 밀봉, 밸브 바늘을 가볍게 돌리기만 하면 표지를 단단히 누르면 좋은 밀봉 성능에 도달할 수 있으며, 밀봉면을 손상시키지 않도록 힘을 너무 많이 쓰는 것을 금지한다.
(5) 설비를 설치한후 일정량의 질소가스를 통하여 30분간 압력을 유지하고 루출유무를 검사하며 루출이 발견되면 비누거품으로 관로, 관구의 루출점을 찾아 찾아낸후 기체를 방출하여 조이고 다시 질소가스보압시험에 통하여 루출이 없는것을 확보한후 정상적인 작업을 시작하여야 한다.
(6) 온도를 낮추고 냉각할 때, 물로 냉각판관을 통해 내냉각을 진행할 수 있으며, 속냉을 금지하여 과도한 온도차 응력으로 냉각판관, 부체에 균열이 생기는 것을 방지한다.작업할 때 솥내의 온도가 100 ℃ 를 초과할 때 자력교반기와 솥뚜껑사이의 물커버는 냉각수를 통하여 수온이 35 ℃ 보다 작아 자석이 퇴자되지 않도록 보장해야 한다.
(7) 안전장치: 아치형 금속폭파편을 채용하고 재질은 스테인리스강으로서 표준 GB567-89"아치형 금속폭파기술조건"에 따라 제조하며 출고할 때 이미 시험하였기에 마음대로 조정해서는 안된다.만약 이미 폭파되었다면 다시 교체해야 한다. 교체기한은 사용단위가 본 단위의 실제상황에 근거하여 확정한다. 폭파편이 규정한 폭파압력을 초과하여 폭파하지 않은 경우 교체해야 한다. 폭파편을 초과하지 않은 하한압력의 80% 를 자주 사용해야 한다. 교체할 때 폭파편 볼록면이 위로 올라가는 것을 주의해야 한다.
(8) 반응이 끝난 후, * 냉각하여 온도를 낮추고, 다시 부내의 기체를 관로를 통해 실외로 유출하여 부내의 압력을 상압으로 떨어뜨리고, 압력을 가지고 분해하는 것을 엄금하며, 다시 메인 볼트, 너트를 대칭적으로 풀어 제거한 후 조심스럽게 부뚜막을 떼어 (또는 부뚜막을 올리는 것) 지지대 위에 놓는다. 덮개를 떼는 과정에서 밀봉면을 보호하는 데 특히 주의해야 한다.
(9) 부내의 청소: 매번 조작이 완료될 때마다 세척액 (세척액을 사용할 때 주체재료에 부식이 생기지 않도록 주의해야 한다) 으로 부체 및 밀봉면의 잔여물을 제거하고 늘 세척하고 깨끗하게 유지해야 하며 경물질이나 표면이 거친 물품으로 세척하는것을 허용하지 않는다.